工程塑料件加工精度控制要点及贵安塑胶技术实践
工程塑料件的精度控制,向来是注塑加工环节里最考验功力的部分。热胀冷缩、分子取向、结晶度差异,这些看不见的变量,最终都会以微米级的偏差显现在成品上。对塑胶制品加工企业而言,精度不是一道计算题,而是一套需要从模具设计贯穿到后处理的全流程管控体系。
尺寸稳定的核心:收缩率补偿与模温平衡
很多人以为只要模具尺寸做准了,产品自然就准。实际上,工程塑料件在脱模后的24小时内,由于内应力释放和二次结晶,尺寸还会发生0.1%~0.5%的漂移。以我们常用的PA66+30%GF材料为例,径向收缩率约0.4%,轴向却可能达到0.7%。这种各向异性如果不在模具设计阶段做差异化补偿,后期无论怎么调机都无济于事。
贵州贵安塑胶科技有限公司在塑料配件生产实践中发现,模温控制的稳定性比模温绝对值更重要。模温波动±5℃,收缩率波动可能达到±0.08mm。我们目前对精密工程塑料件采用模温机分区控制,动模与定模温差控制在3℃以内,同时配合随形冷却水道设计,将冷却时间缩短了18%,这对抑制翘曲变形有立竿见影的效果。
工艺窗口的窄带化控制
注塑加工的参数设定,不能只看理论值。实际生产中,料温、注射速度、保压压力的交互影响远超想象。我们曾遇到一个POM齿轮箱体,单边壁厚仅1.8mm,最初按常规参数调试,同心度始终超差0.05mm。后来将注射速度从45mm/s降至28mm/s,同时把保压压力从60MPa分两级逐步递减到35MPa,问题迎刃而解。
这里的关键在于熔体前沿推进速度的均匀性。速度过快,表层冻结层薄,收缩不稳;过慢则可能产生流痕。我们通过模流分析软件预先模拟,再结合试模数据,将关键参数的工艺窗口收窄到常规范围的60%以内。目前,贵安塑胶对尺寸公差要求在±0.02mm以内的工程塑料件,一次试模合格率可稳定在86%以上。
- 料温控制:玻纤增强材料允许偏差±5℃,纯树脂可放宽至±8℃
- 保压策略:优先采用"高压短时+低压补缩"的分段保压
- 环境管理:车间湿度控制在40%~60%,防止PA类材料吸湿影响尺寸
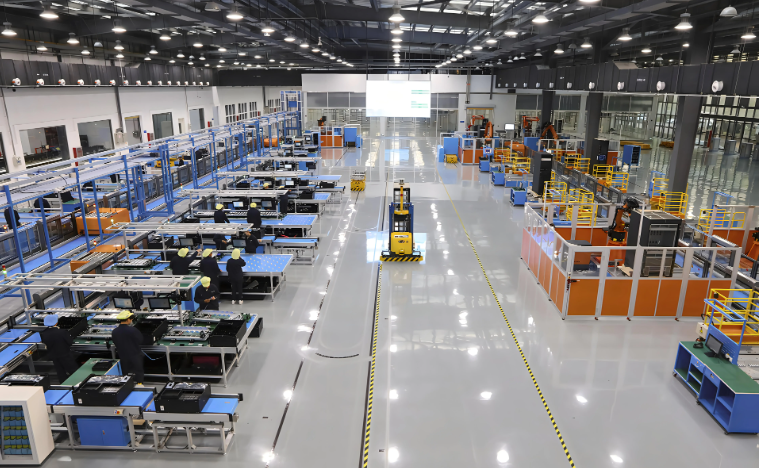
塑胶产品定制过程中,最容易被忽视的是后处理环节。退火处理对消除内应力、稳定尺寸至关重要,但温度和时间必须精确。以PC材料为例,130℃退火2小时,尺寸稳定性提升约35%,但温度超过140℃就会引起表面雾化。我们为此专门配备了带风循环的精密烘箱,温度均匀性控制在±2℃,确保每一批次的工程塑料件尺寸一致性。
在批量生产阶段,我们建立了SPC过程统计监控,每两小时抽检一次关键尺寸,用X-bar chart追踪趋势。一旦发现均值偏移超过公差带的20%,立即停机调整。这种预防性控制,让我们的塑胶制品加工的不良率长期维持在0.8%以下,远低于行业平均的2.5%左右。
说到底,工程塑料件的精度控制是个系统工程,没有捷径可走。贵州贵安塑胶科技有限公司在这条路上积累的每一个数据、每一次试模修正,都化作了对品质的承诺。如果您正在寻找可靠的注塑加工合作伙伴,欢迎来我们车间看看那些稳定运行中的机台,以及它们生产出的每一个经得起千分尺检验的零件。