贵州贵安塑胶科技注塑加工精度控制与模具设计要点解析
在工程塑料件的实际生产中,模具温度场的均匀性往往比注塑压力更直接地决定制品的翘曲变形量。我们常遇到客户反馈,同一副模具在不同机台上生产出的塑料配件,尺寸公差能相差±0.15mm——这通常不是材料问题,而是模温机流量与模具冷却水道设计不匹配所致。
注塑加工的精度瓶颈:收缩率与冷却平衡
贵州贵安塑胶科技有限公司在承接高精度塑胶制品加工订单时,首先会做模流分析,重点考察两个区域:厚壁区的缩痕风险与薄壁区的剪切热积聚。以PA66+30%GF为例,其各向异性收缩差异可达0.4%~0.8%,若模具设计时未预留补偿余量,后期通过工艺调整几乎无法根治。
我们的做法是,在模具分型面设计0.05~0.1mm的预变形量,同时将冷却水道直径从常规的Φ8mm提高到Φ10mm,并采用螺旋式隔水片结构,确保动模侧与定模侧的温差控制在5℃以内。这一细节对工程塑料件的尺寸稳定性至关重要。
模具设计要素:从浇口位置到排气槽
针对塑料配件生产中最常见的熔接痕强度不足问题,浇口位置的选择需要结合流动比与焊接角综合判断。比如,当流动长度超过200mm时,单点浇口往往导致末端压力衰减,此时应改用三板模点浇口或热流道顺序阀控制。
在实际的注塑加工中,贵州贵安塑胶科技有限公司更倾向于推荐客户使用热流道系统,虽然模具初始成本高出约30%,但能减少15%以上的材料损耗,且消除了冷料头对制品内部应力的影响。对于外观件,我们还会在分型面增设0.02mm深的排气槽,避免困气烧焦。
- 收缩率补偿:根据材料牌号选定模内收缩系数,而非经验值
- 顶出平衡:采用斜顶+顶针复合结构,防止薄壁件顶白
- 温控分区:型芯与型腔独立控温,温差精度±2℃
实践建议:试模阶段的科学数据采集
不要只依赖试模后的目视检查。我们建议客户在试模阶段就使用型腔压力传感器记录实际峰值压力与保压切换点,并将数据与模流分析曲线对比。若偏差超过8%,需检查止回阀磨损或料筒温度传感器响应滞后。通常,连续生产50模后,若尺寸波动仍在±0.05mm内,才可判定模具设计合格。
贵州贵安塑胶科技有限公司在提供塑胶产品定制服务时,会为客户提交一份完整的《模具验收报告》,包含每穴的重量重复性、VDI纹面摩擦系数以及关键尺寸的Cpk值(要求≥1.33)。这种量化管理能大幅缩短量产爬坡周期。
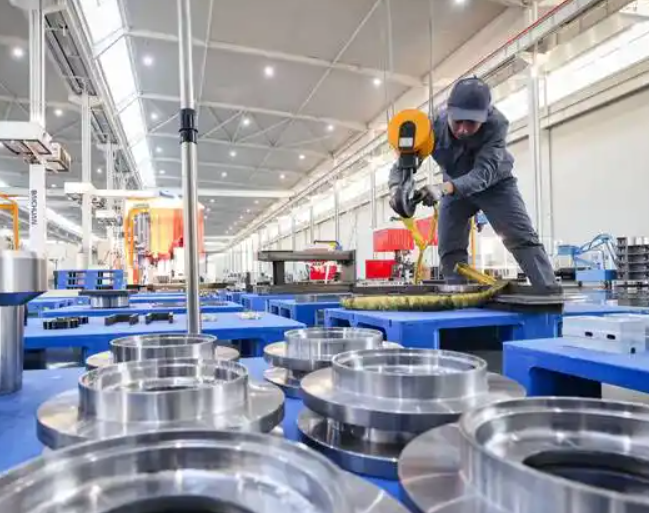
作为扎根贵州的注塑加工企业,我们一直关注多腔模的平衡填充问题。当模穴数超过8腔时,流道长度差异会导致各腔重量偏差超过2%,此时必须采用变径流道或溢流阱技术来均衡充填。这需要经验与CAE软件协同,而非单纯依赖机台参数补偿。
未来,随着新能源汽车与医疗配件对工程塑料件的要求愈发严苛,模具设计的前瞻性将直接决定企业的竞争力。贵州贵安塑胶科技有限公司希望通过分享这些注塑加工中的实测数据,与更多制造伙伴共同探索精密塑料配件生产的可靠性边界。无论是标准件还是复杂异形件,科学的设计验证始终是品质的第一道防线。